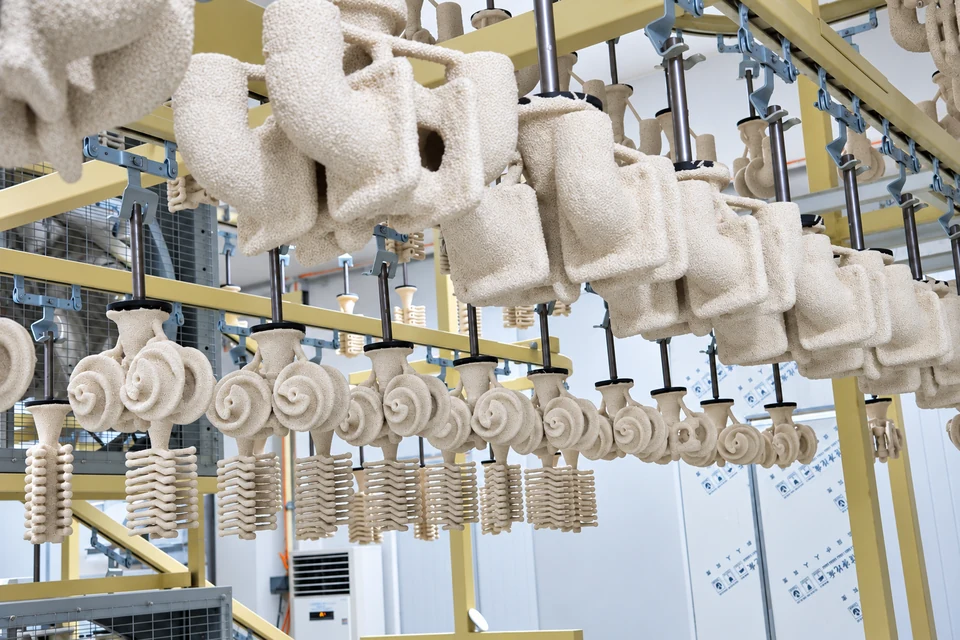
熔模铸造的工艺优化,应针对具体零件和实际问题展开。对不锈钢泵体与转子,模组设计、型壳质量和过程记录需要相互衔接,改进效果也需要通过样件检验确认。
模组刚度与充型、凝固相互关联
熔模铸造的改进可以从模组刚度、浇注系统及凝固顺序入手。组合模组既要便于制壳和搬运,也要与金属液的充型及补缩相匹配。真空吸铸等充型方式属于不同工艺路径,是否采用应依据零件和设备条件评审,不能直接套用其他材料的研究方案。
制壳材料与工序共同影响效果
型壳质量与耐火材料、粘结剂、涂覆及干燥过程有关。不同合金对型壳体系的要求不同,工艺调整应核对型壳完整性与铸件检验结果。评审重点是材料体系和操作条件是否适合当前零件,再将有效参数落实到工序记录中。
以样件结果确认工艺改进
工艺调整后,应结合样件的成形情况、加工表现和检验结果核对效果。确认有效的做法,再转化为稳定的工艺要求与记录,让后续批次按照经过验证的方案生产。
继续了解
了解天坤制造现场